





Kren Overhed Double Girder Magnet
Penerangan Produk
Apakah itu Kren Overhed Double Girder Magnetik?
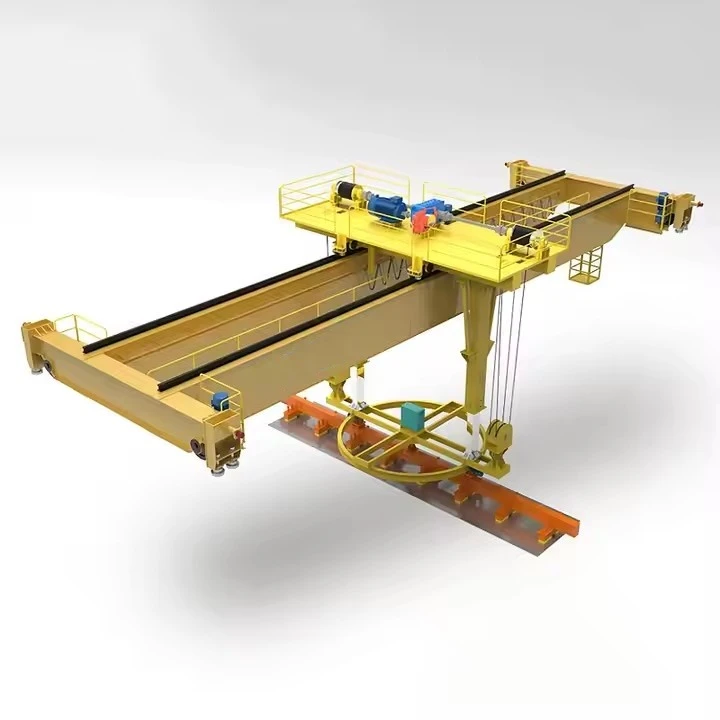
Kren atas galang dua magnet ialah kren industri{0}}berat yang direka khusus untuk mengendalikan bahan feromagnetik (seperti keluli dan besi) menggunakan pengangkat elektromagnet yang berkuasa. Ia menyepadukan kekuatan struktur jambatan galang berganda dengan kecekapan sistem angkat elektromagnet, menggantikan cangkuk dan anduh tradisional.
Gabungan ini sesuai untuk pengendalian bahan bervolume tinggi-tinggi-seperti plat keluli, gegelung, sekerap dan paip.
Pertimbangan Kritikal dan Ciri Keselamatan
Keselamatan Beban adalah Yang Diutamakan:Sistem ini bergantung sepenuhnya kepada kuasa elektrik. TheUnit Sandaran Bateri (BBU)bukan tambahan pilihan; ia adalah peranti penyelamat hayat-wajib. Ujian tetap BBU diperlukan.
Ketebalan dan Keadaan Bahan:Keberkesanan magnet bergantung pada ketebalan bahan, keadaan permukaan (karat, cat, kotoran boleh mengurangkan daya pegangan), dan suhu (haba melemahkan kemagnetan).
Kemagnetan sisa:Sesetengah bahan mungkin mengekalkan sedikit cas magnet selepas dilepaskan, yang boleh menjadi bahaya kecil.
Latihan:Operator memerlukan latihan khusus untuk memahami keupayaan magnet, had dan prosedur keselamatan, terutamanya mengenai protokol kegagalan kuasa.
Perbandingan: Elektromagnet lwn. Magnet Kekal
Perlu diingat bahawa walaupun elektromagnet adalah perkara biasa,pengangkat magnet kekaljuga menjadi pilihan. Ini menggunakan magnet kekal dan mekanisme mekanikal untuk melibatkan/mencabut medan magnet tanpa kuasa berterusan. Ia sememangnya lebih selamat daripada kegagalan kuasa tetapi secara amnya lebih sesuai untuk beban yang lebih kecil dan piawai dan tidak mempunyai kuasa elektromagnet yang boleh diselaraskan dengan mudah.
Secara ringkasnya, akren overhed double girder magnetikialah-penyelesaian produktiviti yang tinggi untuk industri tertentu, tetapi operasinya memerlukan tumpuan yang rapi pada sistem keselamatan dan latihan pengendali disebabkan oleh risiko turunnya beban akibat kehilangan kuasa.
Komponen Teras: Galas, Kotak Gear, Motor, Pam
Tempat Asal: Henan, China
Waranti: 1 Tahun
Berat (KG):2000 kg
Video keluar-pemeriksaan:Disediakan
Laporan Ujian Jentera: Disediakan
Reka bentuk: Rasuk berganda
Keberkesanan: kecekapan tinggi
Kelajuan operasi: Operasi berkelajuan tinggi
Kestabilan:Anti-fungsi ayunan
Warna: Pilihan
Sumber Kuasa: 110V/220V/230V/380V/440V, disesuaikan
Span: 7.5-31.5m

Gambar & Komponen
Berikut ialah pecahan terperinci komponen Kren Overhed Double Girder Magnetik, dikategorikan mengikut sistem untuk kejelasan.
1. Jambatan dan Komponen Struktur
Ini membentuk bingkai utama kren, membolehkan ia bergerak di sepanjang teluk.
Girder Jambatan:Dua rasuk utama, selari mendatar (biasanya galang kotak atau balok I-) yang membentuk struktur galas-beban utama. Mereka menyokong troli, magnet, dan beban.
Lori Tamat:Perhimpunan yang terletak di setiap hujung galang jambatan. Mereka menempatkan roda, galas, gandar, dan motor pemacu untuk menggerakkan keseluruhan kren di sepanjang landasan landasan.
Motor Pemacu Jambatan:Motor yang menggerakkan roda pada trak hujung untuk menggerakkan kren ke hadapan dan ke belakang (perjalanan jauh) di sepanjang landasan.
Landasan dan Rel:Laluan struktur tetap (sering dilekatkan pada tiang bangunan) di mana kren bergerak. Roda kren berjalan pada rel ini.
 |
 |
2. Komponen Perjalanan Troli dan Salib
Sistem ini menggerakkan magnet dari sisi ke sisi merentasi lebar jambatan kren.
Rangka Troli:Struktur yang membawa mekanisme angkat dan magnet. Ia bergerak ke sisi pada rel yang dipasang pada bahagian atas galang jambatan.
Motor Pemacu Troli:Motor yang menggerakkan roda troli untuk menggerakkan troli dan magnet dari sisi ke sisi (perjalanan silang).
Roda Troli:Roda yang terlibat dengan rel pada galang jambatan.
 |
 |
3. Komponen Pengangkatan dan Pengendalian Magnet
Ini adalah teras khusus kren, bertanggungjawab untuk mengangkat dan menahan beban sebenar.
Elektromagnet (Pengangkat):Komponen teras. Unit besar, bulat atau segi empat tepat yang mengandungi gegelung kuprum. Apabila ditenagakan dengan kuasa DC, ia menghasilkan medan magnet yang kuat untuk mengangkat bahan feromagnetik.
Mekanisme Angkat (Unit Angkat):Jentera yang menaikkan dan menurunkan magnet. Ia terdiri daripada:
Motor angkat:Menyediakan kuasa untuk mengangkat dan menurunkan.
Gendang Angkat atau Sproket:Dram yang memutar kabel (untuk pengangkat tali dawai) atau gegancu yang memacu rantai (untuk pengangkat rantai).
Brek:Brek selamat automatik, gagal-yang berfungsi jika kuasa terputus.

Sistem Kekili Kabel:Dram bermotor yang membayar secara automatik dan menarik balik-kabel kuasa fleksibel tugas berat yang menyambungkan bekalan DC kren ke magnet. Ini penting untuk mengelakkan kerosakan kabel semasa mengangkat.
Talian:
Mengangkat Rasuk / Bar Penyebar:Bar tegar di mana magnet digantung. Ia membantu mengagihkan daya secara sama rata dan menghalang kabel berpusing.
Tali Kawat atau Rantai:Sambungkan mekanisme angkat ke rasuk/magnet pengangkat.

4. Sistem Kuasa dan Kawalan
Komponen ini menyediakan dan mengurus kuasa elektrik untuk kedua-dua pergerakan kren dan magnet, serta kawalan pengendali.
Bekalan Kuasa AC Utama:Kuasa loji masuk yang memberi tenaga kepada seluruh kren.
Bekalan Kuasa DC (Panel Pengawal Magnet / Penerus):Komponen penting yang menukarkan kuasa AC kepada Arus Terus (DC) terkawal untuk elektromagnet. Ia sering menggunakan thyristor untuk membenarkan kawalan tepat daya magnet.
Unit Sandaran Bateri (BBU): A sistem keselamatan kritikal. Ia secara automatik membekalkan kuasa kepada magnet sekiranya berlaku kegagalan kuasa utama, menghalang kejatuhan beban bencana dan membenarkan pengendali menurunkan beban dengan selamat.


Kawalan Operator:
Stesen Loket:Unit kawalan pegang tangan atau lantai-digantung dari kren, membolehkan pengendali mengawal semua fungsi (perjalanan jambatan, perjalanan troli, angkat, magnet hidup/mati) dari lantai.
Teksi Operator:Sebuah teksi tertutup dipasang pada kren untuk pengendali duduk, memberikan penglihatan yang lebih baik untuk lif yang kompleks.
Sistem Pengumpul (Festoon atau Bar Konduktor):Sistem yang menghantar kuasa elektrik daripada struktur bangunan tetap kepada kren bergerak. Ia terdiri daripada pengumpul gelongsor yang berjalan di sepanjang bar elektrik atau sistem kabel berhias.


Lakaran

Teknikal utama

Kelebihan
Kelebihan Kren Overhed Double Girder Magnetik
Gabungan struktur galang berganda yang teguh dengan pengangkat elektromagnet menghasilkan penyelesaian yang sangat cekap dan berkuasa dengan faedah yang berbeza.
1. Kecekapan dan Produktiviti Unggul
Pengendalian Pantas:Kelebihan terbesar adalah kelajuan. Muatan boleh diambil dan dilepaskan serta-merta dengan membalikkan suis, menghapuskan proses-yang memakan masa untuk memasang anduh, rantai atau cangkuk. Ini membawa kepada masa kitaran yang lebih pantas secara mendadak.
Operasi Berterusan:Sesuai untuk-volume tinggi, tugasan berulang seperti memuat/memunggah trak atau memberi makan barisan pengeluaran, kerana tiada campur tangan manual diperlukan untuk setiap lif.
2. Keselamatan dan Integriti Beban yang Dipertingkatkan
Tiada Kerosakan Permukaan:Pengangkatan berasaskan sentuhan-magnet yang rata mengelakkan calar, penyok dan ubah bentuk yang boleh menyebabkan cangkuk dan rantai pada permukaan siap (cth, helaian yang digilap, gegelung dicat).
Cengkaman Selamat pada Beban Mencabar:Elektromagnet dengan berkesan boleh mengendalikan item yang tidak rata, melengkung atau berbentuk tidak sekata seperti besi buruk, bahagian dimesin atau berkas paip, yang sukar dan tidak selamat untuk dipasang dengan reka bentuk tradisional.
3. Keselamatan Operasi yang dipertingkatkan
Mengurangkan Risiko Kakitangan:Pekerja tidak perlu berada berdekatan dengan beban untuk melampirkan atau menanggalkannya, meminimumkan pendedahan kepada-bahaya yang terkena dan hancur.
Kestabilan:Reka bentuk galang berkembar memberikan kestabilan yang luar biasa semasa mengangkat dan mengembara, menghalang hayunan beban dan memastikan penempatan yang tepat.
4. Kos-Keberkesanan
Simpanan Buruh:Memerlukan lebih sedikit kakitangan untuk operasi pengendalian bahan.
Kerosakan yang dikurangkan:Memelihara kualiti produk (seperti gegelung keluli) mengurangkan kerugian kewangan daripada barangan yang rosak.
serba boleh:Satu magnet boleh mengendalikan pelbagai saiz dan bentuk bahan tanpa perlu menukar lampiran, tidak seperti cangkuk yang mungkin memerlukan anduh atau lekapan yang berbeza.
5. Penggunaan Ruang Secara Optimum
Angkat Cangkuk Tinggi:Reka bentuk galang berkembar membolehkan angkat diletakkan di antara galang, memberikan ketinggian angkat maksimum dalam bangunan. Ini penting untuk menyusun bahan yang tinggi.
Liputan Lantai Penuh:Kren boleh meletakkan beban di mana-mana dalam rentangnya, mendekati dinding dan memaksimumkan penggunaan ruang lantai yang ada.
Permohonan:
Aplikasi Kren Overhed Double Girder Magnetik
Kren ini amat diperlukan dalam industri yang mengendalikan sejumlah besar bahan ferus. Aplikasi mereka ditakrifkan oleh keperluan untuk kelajuan, keselamatan, dan pengendalian jenis bahan tertentu.
1. Pusat Servis Keluli dan Gudang
Ini adalah aplikasi yang paling biasa. Kren digunakan untuk:
Gegelung Keluli Bergerak:Mengangkut gegelung berat dari storan ke saluran pemprosesan (cth, slitting, blanking).
Mengendalikan Kepingan/Plat Keluli:Menyusun, memuatkan dan memunggah plat dan kepingan besar tanpa kerosakan permukaan.
Menguruskan Keluli Struktur:Mengendalikan I-rasuk, saluran dan rebar.
2. Halaman Kitar Semula Logam Sekerap
Ideal untuk sifat huru-hara pengendalian sekerap:
Memuat/Memunggah:Memindahkan sekerap dari trak dan kereta api.
Pengisihan dan Pemprosesan:Mengasingkan dan melonggokkan sekerap ferus yang berpecah-belah. Magnet boleh dengan mudah mengambil kepingan berbentuk tidak teratur.
3. Faundri dan Kemudahan Penuangan Logam
Digunakan untuk mengendalikan bahan mentah dan produk siap:
Bahan Mentah:Mengalihkan besi babi, sekerap besi tuang dan caj ferus lain ke relau.
Tuangan Selesai:Mengangkut tuangan logam yang besar dan siap.
4. Pelabuhan, Terminal dan Rel Yards
Untuk pemindahan pantas barangan keluli berat:
Memuat/Memunggah Kapal:Mengalihkan produk keluli dengan cekap seperti gegelung, plat dan paip ke dan dari kapal kargo.
Pemuatan Kereta Rel dan Lori:Memindahkan bahan antara mod pengangkutan yang berbeza.
5. Fabrikasi Berat dan Pembinaan Kapal
Pembinaan kapal:Mengangkut plat keluli besar-besaran untuk pembinaan badan kapal ke stesen pemotongan dan kimpalan.
Pembuatan Jentera Berat:Memindahkan fabrikasi besar, seperti bingkai dan boom.
6. Menempa dan Mengecap Tumbuhan
Pengeluaran Makanan:Memindahkan kosong keluli atau bilet ke dalam penekan penempaan atau mesin pengecap.
Krenpengeluaran prosedur
Pengeluaran Kren Overhed Jambatan Ganda Girder Model QD ialah proses teliti yang menggabungkan fabrikasi keluli berat, pemesinan yang tepat, pemasangan elektrik dan kawalan kualiti yang ketat.
Peringkat 1: Reka Bentuk & Kejuruteraan (Pra-Pengeluaran)
Semakan Pesanan & Penjelasan Teknikal:Jurutera menyemak spesifikasi pelanggan (kapasiti, rentang, ketinggian lif, kelas tugas, mod kawalan, dll.).
Reka Bentuk & Pengiraan Terperinci:
Reka Bentuk Struktur:Menggunakan perisian CAD (cth, AutoCAD, SolidWorks), jurutera mencipta lukisan terperinci untuk setiap komponen (girder, trak hujung, rangka troli). Reka bentuk galang dianalisis secara kritikal untuk pesongan, kekuatan dan hayat keletihan.
Reka Bentuk Elektrik:Skema untuk sistem kuasa dan kawalan dibangunkan, termasuk bil bahan untuk motor, panel, kabel dan loket.
Pengiraan Beban & Analisis FEM:Kilang moden menggunakan perisian Kaedah Elemen Terhad (FEM) untuk mensimulasikan tekanan, terikan dan pesongan di bawah beban, mengoptimumkan reka bentuk sebelum sebarang logam dipotong.
Peringkat 2: Penyediaan & Pemprosesan Bahan Mentah
Perolehan Bahan:Plat keluli (biasanya Q235B atau Q345B untuk struktur utama), profil (rasuk, saluran), rel dan bahagian yang dibeli (motor, kotak gear, roda, komponen elektrik) diperoleh daripada pembekal yang disahkan.
Ujian Bahan:Plat keluli yang masuk selalunya diuji untuk kepatuhan kepada spesifikasi gred (ujian ultrasonik adalah perkara biasa).
Memotong & Membentuk:
Pemotongan CNC:Plat keluli untuk galang utama dipotong mengikut dimensi yang tepat menggunakan plasma Kawalan Berangka Komputer (CNC) atau mesin pemotong api. Ini memastikan ketepatan yang tinggi.
Penggerudian & Pemesinan:Lubang untuk sambungan digerudi menggunakan gerudi asas magnetik atau pusat pemesinan CNC. Hujung galang utama dimesin untuk memastikan kesesuaian persegi yang sempurna dengan trak hujung.
Peringkat 3: Pembuatan Girder Utama (Proses Teras)
Ini adalah proses kimpalan yang paling kritikal.
Perhimpunan & Jigging:Plat yang dipotong (web dan flange) diletakkan dalam jig pemasangan yang besar dan tegar. Jig ini memegang segala-galanya dalam penjajaran sempurna semasa mengimpal untuk mengelakkan herotan dan memastikan galang lurus dan berlenggang dengan betul.
Kimpalan:Kimpalan galang utama dilakukan oleh pengimpal bertauliah menggunakan Kimpalan Arka Tenggelam (SAW) untuk jahitan utama yang panjang (yang memberikan penembusan dalam dan kimpalan-berkualiti tinggi) dan Kimpalan Arka Logam Manual (MMA) atau Kimpalan Arka Logam Gas (GMAW/MIG) untuk lampiran yang lebih kecil.
Cambering:Satu-camber menaik yang telah ditetapkan (lengkungan) dibina ke dalam galang untuk mengatasi pesongan di bawah berat beban. Ini dicapai dengan reka bentuk jig dan urutan kimpalan.
NDT (Ujian Bukan{0}}Memusnahkan):Kimpalan kritikal diperiksa oleh pemeriksa kualiti. Kaedah termasuk:
Ujian Ulasonic (UT):Untuk mengesan kecacatan dalaman dalam kimpalan.
Ujian Zarah Magnet (MT):Untuk mengesan keretakan permukaan.
Lampiran Pemasangan:Selepas mengimpal, rel untuk troli dijajarkan dengan teliti dan dikimpal atau diikat pada bahagian atas galang siap.
Peringkat 4: Pembuatan Rangka Lori & Troli Tamat
Fabrikasi:Perumah trak hujung dan rangka troli dibuat daripada plat keluli, mengikut proses pemotongan, penggerudian dan kimpalan yang serupa.
Pemesinan:Kawasan utama, seperti perumah galas untuk roda dan aci pemacu, dimesin dengan toleransi yang tinggi untuk memastikan penjajaran yang sempurna dan operasi yang lancar.
Perhimpunan:Roda, galas, gandar, motor pemacu, dan kotak gear dipasang pada trak hujung. Perkara yang sama dilakukan untuk rangka troli.
Peringkat 5: Rawatan Permukaan & Pengecatan
Letupan Tembakan:Semua komponen struktur dimasukkan ke dalam mesin letupan tembakan di mana pelelas keluli berkelajuan tinggi -membersihkan permukaan karat, skala kilang dan kotoran. Ini menghasilkan permukaan yang kasar dan bersih sesuai untuk lekatan cat.
Penyebuan:Sejurus selepas letupan, primer-anti karat-berkualiti tinggi digunakan untuk mengelakkan pengoksidaan.
lukisan:Lapisan atas digunakan, biasanya mengikut keperluan{0}}warna dan ketebalan yang ditentukan oleh pelanggan. Ini selalunya dilakukan menggunakan lukisan semburan untuk kemasan yang sekata.
Peringkat 6: Perhimpunan Agung & Pemasangan Elektrik
Pra-Perhimpunan:Girder utama disambungkan ke trak hujung untuk membentuk jambatan yang lengkap. Troli diletakkan di atas rel jambatan. Keseluruhan struktur diperiksa untuk segi empat sama dan ketepatan dimensi.
Pemasangan Mekanikal:Unit angkat (pengangkat jenis QD{0}}) dipasang pada bingkai troli. Semua pemacu disambungkan.
Pemasangan Elektrik:Juruelektrik wayar seluruh kren:
Pasang panel utama dan kotak rintangan pada jambatan.
Jalankan kabel di sepanjang jambatan ke troli dan pandu trak tamat.
Pasang sistem festoon atau bar konduktor untuk pengumpulan kuasa.
Pasang suis had, peranti keselamatan dan lampu amaran.
Sambungkan loket kawalan atau uji alat kawalan jauh radio.
Peringkat 7: Ujian & Pemeriksaan (Ujian Penerimaan Kilang - FAT)
Ini adalah langkah wajib sebelum dibongkar untuk penghantaran.
Tiada-Ujian Muatan:Kren itu dikendalikan tanpa beban. Semua fungsi diuji: perjalanan jambatan, perjalanan troli, angkat ke atas dan ke bawah. Had, brek dan kawalan diperiksa.
Ujian Beban Statik:Beban ujian sebanyak 125% daripada kapasiti undian diangkat hanya dari tanah (biasanya dengan pemberat ujian atau beg air yang ditentukur). Kren ditahan selama 10+ minit untuk memeriksa sebarang ubah bentuk, dan brek diperiksa untuk keupayaan menahan.
Ujian Beban Dinamik:Beban ujian sebanyak 110% daripada kapasiti terkadar diangkat dan diletakkan melalui semua gerakan: mengembara, menaiki troli dan mengangkat. Ini menguji kefungsian dan keselamatan di bawah tekanan.
Pemeriksaan Dimensi:Dimensi utama (span, ketinggian lif, dll.) disahkan terhadap pesanan.
Dokumentasi:Semua keputusan ujian, sijil untuk bahan dan kimpalan, dan manual peralatan dikumpulkan ke dalam dosi penghantaran akhir untuk pelanggan.
Peringkat 8: Membongkar, Pembungkusan & Penghantaran
Membongkar:Kren dibongkar dengan teliti kepada komponen logik yang boleh dihantar (cth, dua galang utama, dua trak hujung, unit troli, angkat, panel elektrik, landasan landasan).
Pembungkusan:Komponen dibungkus untuk mengelakkan kerosakan semasa pengangkutan laut atau darat. Bahagian struktur sering diikat pada peti kayu. Komponen elektrik dikotak dan disimpan dalam bekas kayu.
Penghantaran:Semua bahagian ditanda untuk pengecaman mudah dan pemasangan semula tapak. Ia kemudiannya dihantar ke tapak pelanggan untuk pemasangan oleh juruteknik pengilang atau pasukan pelanggan sendiri.

Pandangan bengkel:
Syarikat itu telah memasang platform pengurusan peralatan pintar, dan telah memasang 310 set (set) robot pengendalian dan kimpalan. Selepas rancangan siap, akan terdapat lebih daripada 500 set (set), dan kadar rangkaian peralatan akan mencapai 95%. 32 talian kimpalan telah digunakan, 50 dirancang untuk dipasang, dan kadar automasi keseluruhan barisan produk telah mencapai 85%.


Cool tags: kren overhed double girder magnetik, pengilang kren overhed girder double magnet China, pembekal, kilang
Anda mungkin juga berminat


Hantar pertanyaan